电子制造 / CONFIGURATION
电子焊接用制氮配置
以焊接区残氧和生产节拍为目标,将气源与炉体工况联动评估。
配置专题:用于初步沟通。实际型号、产气指标、尺寸及供货边界需根据现场条件确认。
AIDEKE / SYSTEM STUDY 07+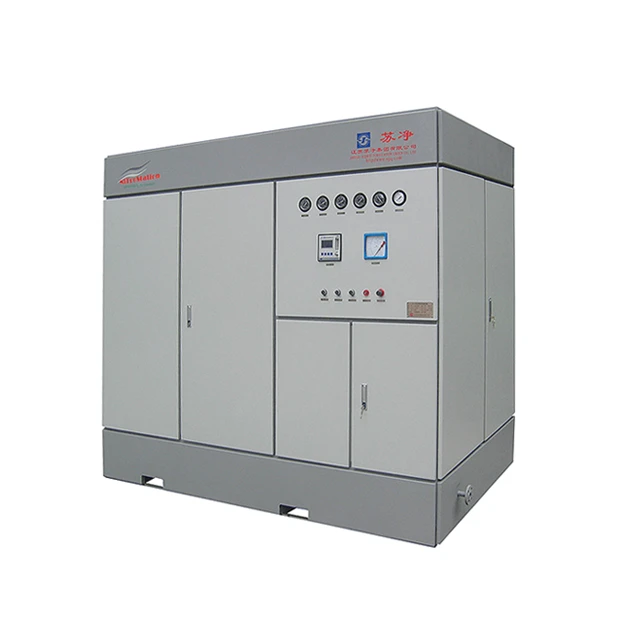 电子行业专用变压吸附制氮系统 · 实拍来源:苏州苏净保护气氛有限公司
01先明确工况
电子生产线的用氮需求与炉型、开口结构、板件通过速度和启停制度相关。选型前应取得设备制造商的气体入口条件,并说明希望改善的缺陷类型,避免以“电子级”三个字替代可检测的指标。
- 需求确认:炉型与台数
02系统怎样衔接
配置时区分启动置换、正常生产与待机保温的气量,评估总管缓冲和各支路调节。建议在气源出口及代表性工艺点设置合适的检测安排,使气体供给变化与炉内气氛变化能够对应分析。
- 接口确认:启动置换量、焊接区残氧要求
03如何验证配置
验收除关注纯度稳定性,还应结合相同工艺窗口下的焊接质量记录。增加供氮量并非所有缺陷的解决办法,助焊剂、温度曲线与来料状态仍应由工艺团队同步确认。
本专题用于配置沟通,具体设备组合与可供范围以项目技术确认及合同为准;表内项目为需求输入,不是已承诺的性能参数。
- 方案输入:待机模式
选型条件核对
| 项目 | 需求 / 确认方式 |
|---|---|
| 炉型与台数 | 按项目需求确认请提供实际工艺条件与测量口径 |
| 启动置换量 | 按项目需求确认填写正常、峰值或允许范围 |
| 焊接区残氧要求 | 按项目需求确认结合现有设备和现场条件核对 |
| 待机模式 | 按项目需求确认在技术交流后写入验收约定 |